
¿Por qué los sistemas industriales necesitan anticongelante/refrigerante en verano?
1405/03/02
Pasos para la limpieza química de torres de refrigeración: guía de implementación
1405/02/07
Tipos de sedimentos en sistemas de ósmosis inversa y métodos para identificarlos.
1405/02/05
Beneficios de utilizar soluciones especializadas de Abrizan Company para MED
1404/12/09
Desafíos comunes en el mantenimiento de plantas desalinizadoras y soluciones prácticas

Introducción a los desafíos del mantenimiento de plantas de desalinización
¿Experimenta su planta de desalinización paradas frecuentes, una eficiencia reducida o un aumento en los costos de mantenimiento? A menudo, estos problemas tienen su origen en desafíos específicos del entorno de la planta, y no solo en la calidad del agua.
En las centrales eléctricas, las plantas de desalinización operan bajo altas presiones de trabajo, cargas de producción fluctuantes y requisitos de seguridad particulares. Este artículo analiza seis desafíos clave y ofrece soluciones prácticas para un mantenimiento eficaz de las plantas de desalinización en estos entornos críticos.
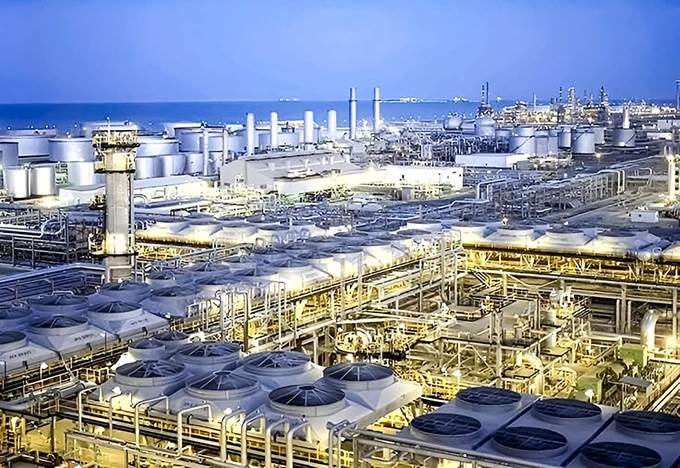
¿Por qué el mantenimiento de las plantas desalinizadoras difiere en las centrales eléctricas?
En las centrales térmicas (de gas, vapor o ciclo combinado), las plantas desalinizadoras no son unidades independientes, sino una parte vital del ciclo de agua y vapor. Cualquier interrupción en ellas afecta directamente a la generación de energía.
Tres características singulares de las centrales eléctricas que complican el mantenimiento de las plantas desalinizadoras:
1. Fuerte dependencia de la estabilidad en el suministro de agua limpia a la caldera
2. Estrictas limitaciones de tiempo para las paradas de mantenimiento
3. Condiciones ambientales adversas: altas temperaturas, vibraciones y contaminación atmosférica derivada de los procesos de combustión
Por tanto, las soluciones de mantenimiento no solo deben ser técnicas, sino también estar alineadas con los programas de generación de energía.
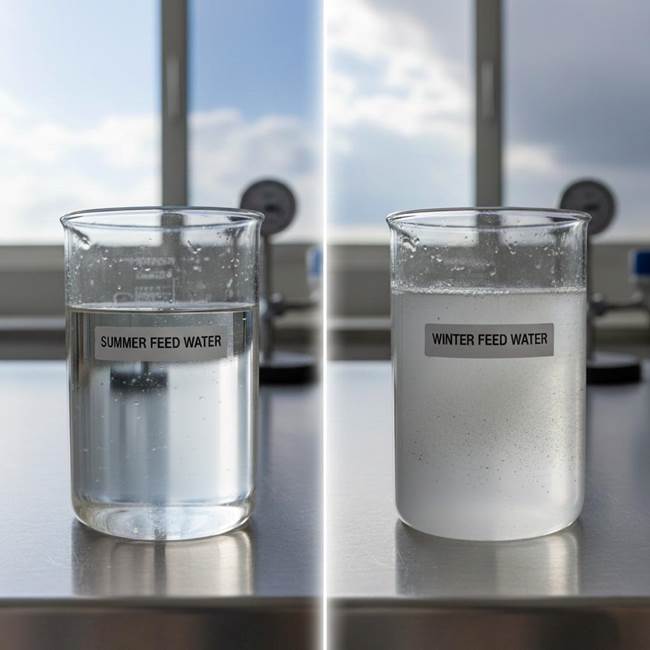
Desafío 1: Mala calidad del agua de alimentación debido a la variabilidad de la fuente
En muchas centrales eléctricas costeras, se utiliza agua de mar como agua de alimentación para las plantas desalinizadoras. Sin embargo:
- La calidad del agua de mar varía según la estación (p. ej., turbidez durante las lluvias o presencia de polvo fino)
- Las actividades marítimas (dragado, navegación) pueden aumentar la concentración de sólidos en suspensión
- Es posible que los sistemas de pretratamiento antiguos no puedan hacer frente a estas fluctuaciones
Consecuencias:
- Ensuciamiento de las membranas en sistemas de ósmosis inversa (OI)
- Formación de depósitos complejos (una combinación de carbonatos, sulfatos y sílice) en sistemas térmicos
Soluciones prácticas:
- Monitorización continua de TSS e SDI (índice de sólidos en suspensión e índice de ensuciamiento)
- Uso de floculantes personalizados y adaptados a las condiciones estacionales
- Instalación de filtros de pretratamiento multietapa con sustitución automática
Desafío 2: Limitaciones de tiempo en las paradas de mantenimiento
En una central eléctrica, cada hora de inactividad equivale a una pérdida de ingresos. Por tanto:
- No es posible realizar paradas prolongadas (p. ej., 10 días para un lavado completo)
- Los equipos de mantenimiento deben operar en intervalos breves (24–72 horas)
Consecuencias:
- Limpieza incompleta
- Depósitos residuales que se regeneran rápidamente
- Decisiones tomadas precipitadamente y, a veces, erróneas
Soluciones prácticas:
- Realizar lavados químicos avanzados con plazos ajustados (2–4 días)
- Utilizar formulaciones de acción rápida con inhibidores de corrosión eficientes
- Coordinar con los programas de generación de energía para planificar paradas breves
Nota:Los lavados químicos inteligentes pueden completarse en 72 horas, siempre que se planifiquen y simulen con antelación.
Desafío 3: Formación de incrustaciones resistentes en sistemas térmicos (MED/MSF)
En las grandes centrales eléctricas, son más comunes los sistemas de desalinización térmica (MED o MSF). Sin embargo:
- Altas temperaturas (hasta 120 °C en MSF) → Formación de capas duras e insolubles de sulfato de calcio
- Presencia de sílice en el agua de alimentación → Formación de depósitos vítreos difíciles de eliminar mediante lavado
Consecuencias:
- Reducción severa de la transferencia de calor
- Aumento de la presión en los efectos
- Riesgo de corrosión bajo depósito en tuberías de titanio o acero inoxidable
Soluciones prácticas:
- Análisis periódico de sedimentos mediante DRX y FRX para identificar la composición con precisión
- Uso de detergentes ácidos combinados (mezcla de ácidos orgánicos y agentes quelantes)
- Control riguroso del pH y la temperatura durante el lavado para evitar daños en los metales

Tuberías de transferencia de calor de la planta desalinizadora de la tercera refinería antes del lavado químico

Tuberías de transferencia de calor de la tercera planta de desalinización de la refinería tras el lavado químico.
Desafío 4: Biofilm y crecimiento microbiológico en sistemas de ósmosis inversa (OI)
En las centrales eléctricas que utilizan OI, el calor ambiental y la alta humedad crean un entorno ideal para el crecimiento bacteriano.
Consecuencias:
- Ensuciamiento de la membrana por biofilm
- Reducción de la permeabilidad del agua
- Aumento de la presión de inyección
- Degradación de la membrana debido a ácidos metabólicos microbianos
Soluciones prácticas:
- Uso combinado de biocidas oxidantes (p. ej., cloro) y no oxidantes
- Lavado de membranas con detergentes específicos para biofilm
- Monitoreo de ATP (energía celular microbiana) para evaluar la actividad microbiana en tiempo real
Tres indicadores de alerta de bioincrustación:
1. Aumento de la presión diferencial (ΔP) superior al 15 %
2. Disminución del flujo de agua pura
3. Disminución de la recuperación del sistema (relación de recuperación)
Desafío 5: Coordinación entre las diferentes unidades de la central eléctrica
La planta desalinizadora se ve afectada por otras unidades:
- Si la torre de refrigeración sufre corrosión, el hierro se lixiviará hacia el agua de alimentación
- Si la caldera presenta fugas, los productos químicos de la caldera (p. ej., hidracina) pueden retornar al circuito de desalinización
Soluciones prácticas:
- Establecer un sistema integrado de monitoreo de la calidad del agua en todos los puntos
- Colaboración entre los equipos operativos (agua, vapor, tratamiento)
- Inspección periódica de posibles puntos de fuga entre circuitos separados
Desafío 6: Falta de experiencia técnica en los equipos locales
Muchas centrales eléctricas se encuentran en zonas remotas y el acceso a expertos en química del agua es limitado. Esto conduce a:
- Uso de métodos tradicionales y subóptimos
- Dependencia de contratistas generales sin experiencia en desalinización
- Toma de decisiones basada en suposiciones
Soluciones prácticas:
- Uso de servicios de soporte en línea o remoto
- Capacitación de equipos locales en protocolos estándar
- Uso de kits de análisis rápido in situ para la toma de decisiones inmediata
❓❓❓Preguntas frecuentes❓❓❓
❓¿Se puede utilizar el mismo programa de mantenimiento para todas las centrales eléctricas?
No. Cada central eléctrica requiere un programa personalizado basado en su ubicación geográfica, tipo de generación (gas/vapor) y fuente de agua.
❓¿Pueden los antiincrustantes sustituir a los lavados periódicos?
No; solo ralentizan la velocidad de formación de incrustaciones. Los lavados periódicos siguen siendo esenciales.
❓¿Por qué el lavado químico es más crítico en las centrales eléctricas que en otras industrias?
Porque un error puede provocar una interrupción nacional de la generación de energía. Por lo tanto, cada formulación debe someterse a pruebas rigurosas de seguridad y compatibilidad.
❓¿Se pueden realizar tareas de mantenimiento simultáneo en plantas de desalinización porósmosis inversa (RO) y destilación de efecto múltiple (MED)?
Sí, y de hecho es lo recomendable. Dado que a menudo comparten la misma fuente de agua de alimentación, lo ideal es llevar a cabo un mantenimiento coordinado.
✍️Conclusión: El mantenimiento de una planta de desalinización es una estrategia integral de sistemas
El éxito en el mantenimiento de una planta de desalinización no depende simplemente de realizar «lavados ocasionales». Más bien, requiere:
- Un conocimiento profundo de la interacción con otras unidades de la planta
- Monitoreo basado en datos, no en suposiciones
- Planificación preventiva alineada con el ciclo de generación de energía
- Toma de decisiones fundamentada en análisis científicos, no en directrices generales
El primer paso para mejorar: recopilar los datos operativos de los últimos 6 meses y compararlos con las condiciones de referencia (línea base). El segundo paso: tomar una muestra de sedimentos o biopelícula y analizarla en el laboratorio. Estas dos sencillas acciones pueden prolongar significativamente la vida útil de los equipos.
Si necesita asesoramiento experto para identificar el tipo de sedimento o seleccionar los productos químicos más adecuados, los especialistas de Abrizan —con más de 20 años de experiencia en laboratorios avanzados— están preparados para ofrecer soluciones personalizadas a diversos sectores industriales.
☎️Consulta y llamada gratuita con los especialistas de Abrizan☎️
compartir :
¿Por qué los sistemas industriales necesitan anticongelante/refrigerante en verano?
1405/03/02Pasos para la limpieza química de torres de refrigeración: guía de implementación
1405/02/07Tipos de sedimentos en sistemas de ósmosis inversa y métodos para identificarlos.
1405/02/05Beneficios de utilizar soluciones especializadas de Abrizan Company para MED
1404/12/09
Artículos relacionados
Beneficios de utilizar soluciones especializadas de Abrizan Company para MED
Reduzca la corrosión, prevenga la acumulación de incrustaciones y aumente la eficacia de la desinfección química con las soluciones especializadas de Mitreh. Formulaciones personalizadas para desafíos químicos específicos.
¿Por qué está prohibido el uso de ácidos comunes en la limpieza de calderas? (Peligro de explosión y corrosión)
El uso de ácido clorhídrico en la limpieza de calderas provoca corrosión severa y riesgo de explosión. Con la solución especializada de Mitreh Abrizan, podrá desincrustar de forma segura sin dañar el metal. Consulta gratuita.
Lavado químico frente a mecánico en MED: ¿qué método es mejor?
¿Qué método es mejor para la limpieza de dispositivos médicos? Comparativa técnica, costes y riesgos de la limpieza química frente a la mecánica.
¿Cuándo es el mejor momento para realizar el lavado de una planta de desalinización térmica?
Indicadores de la necesidad de lavado de plantas de desalación térmica (MED/MSF) + Guía para la toma de decisiones basada en datos.
Tipos de depósitos y corrosión en intercambiadores de calor y métodos de identificación
Una guía exhaustiva para identificar depósitos de corrosión por carbonato de calcio, sulfato, sílice, óxido de hierro y MIC en intercambiadores de calor mediante métodos de DRX y MEB.
Guía paso a paso para la limpieza química de calderas: ejecución profesional y segura
Guía paso a paso para la limpieza química de calderas conforme a las normas ASME, desde la parada del sistema hasta la pasivación final. Ejecución segura y eficaz.
Señales de advertencia que indican la necesidad de una limpieza química del intercambiador de calor.
¿Ha perdido eficiencia su intercambiador de calor? 5 señales de alerta (aumento de temperatura, disminución del ΔT, alta presión, fugas, mal olor) + lista de verificación para un diagnóstico rápido.
Comparación de métodos de limpieza de calderas: químico, mecánico o por chorro de agua a alta presión.
¿Qué método de limpieza de calderas es el más adecuado para usted? Una comparativa completa de los métodos químicos, mecánicos y por hidrojet en cuanto a coste, seguridad, tiempo y eficiencia.
Envía tu opinión
Tu dirección de correo electrónico no será publicada.