
¿Por qué los sistemas industriales necesitan anticongelante/refrigerante en verano?
1405/03/02
Pasos para la limpieza química de torres de refrigeración: guía de implementación
1405/02/07
Tipos de sedimentos en sistemas de ósmosis inversa y métodos para identificarlos.
1405/02/05
Beneficios de utilizar soluciones especializadas de Abrizan Company para MED
1404/12/09
Indicios de la necesidad de limpieza química en una planta de desalinización de agua MED: Guía completa de diagnóstico, análisis y medidas inmediatas

“En una planta de desalinización MED, las incrustaciones son como el hielo: avanzan de forma invisible, pero su impacto final puede paralizar el sistema por completo”.
En esta guía experta, le mostraremos todas las señales de alerta que indican que su planta de desalinización MED requiere una limpieza química, desde el aumento del consumo de vapor hasta la reducción en la producción de agua dulce. También aprenderá a identificar eltipo de incrustación, cuándo actuar y cómo realizar la limpieza química de manera segura y eficaz.
Este artículo se basa en la experiencia de implementación de decenas de proyectos reales en refinerías, centrales eléctricas y grandes industrias de Irán.
¿Por qué leer este artículo?
✅ Identifique 6 señales clave de la necesidad de una limpieza química en sistemas MED, antes de que se produzcan daños
✅ Obtenga una lista de verificación operativa para operadores e ingenieros
✅ Aprenda a identificar el tipo de incrustación (carbonatos, sulfatos, hidróxido de magnesio, sílice)
✅ Compare el coste de no realizar la limpieza frente al coste de una limpieza programada
✅ Acceda a una guía de implementación de limpieza o a los servicios de campo especializados de Abrizan
✅ Consulte enlaces a proyectos reales de limpieza MED en diversos sectores industriales
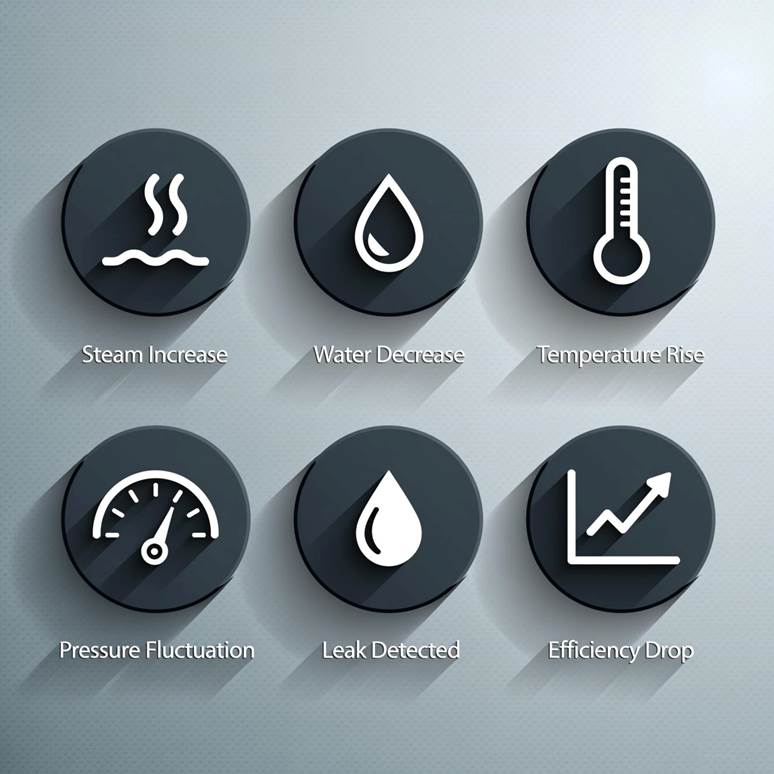
Señales de alerta que indican la necesidad de una limpieza química en una planta de desalinización MED
Las incrustaciones en una planta de desalinización MED se forman principalmente en los tubos del evaporador y en los condensadores, afectando gradualmente el rendimiento del sistema. A continuación, se presentan 6 señales clave:
1. Aumento del 10-20 % en el consumo de vapor o energía
→ ¿Por qué ocurre?
La capa de incrustación en los tubos del evaporador reduce su rendimiento como intercambiadores de calor → Se requiere más vapor para compensar.
- Riesgo:Aumento de los costos operativos — Reducción de la rentabilidad del proyecto.
- Diagnóstico:Comparar el consumo de vapor con los datos de referencia — Un aumento superior al 10 % indica una alerta roja.
Ejemplo real:
En un proyecto MED en la Refinería Sur, tras 10 meses sin realizar limpiezas, el consumo de vapor aumentó un 22 % — Costo anual adicional: 1.200 millones de tomanes.
2. Disminución del 10-25 % en la producción de agua dulce
→ ¿Por qué ocurre?
Reducción de la transferencia de calor → Reducción de la evaporación → Menor producción de agua dulce.
- Riesgo:Incumplimiento de las necesidades de la industria — Parada del proceso.
- Diagnóstico:Reducción del caudal de agua de salida bajo condiciones constantes (temperatura de entrada, presión, vapor).
3. Aumento de la temperatura de la salmuera a la salida de los efectos primarios
→ ¿Por qué ocurre?
La sedimentación provoca una reducción en la transferencia de calor en los efectos primarios → El líquido condensado (salmuera) sale del sistema a una temperatura más elevada.
- Riesgo:Reducción de la eficiencia térmica — Mayor carga en los efectos posteriores.
- Diagnóstico:Monitoreo de la temperatura de la salmuera a la salida de cada efecto — Un aumento superior a 5 °C respecto a las condiciones normales.
4. Aumento de la presión en las cámaras de expansión (flash)
→ ¿Por qué ocurre?
Reducción de la superficie efectiva de transferencia de calor → Menor evaporación → Aumento de la presión del vapor en la cámara.
- Riesgo:Activación de válvulas de seguridad — Fluctuaciones operativas.
- Diagnóstico:Aumento de la presión en los manómetros de la cámara — Fluctuación anómala.
5. Fugas en juntas o soldaduras (causadas por corrosión bajo depósito)
→ ¿Por qué ocurre?
Incrustación + cloruros → Creación de un entorno corrosivo localizado → Corrosión bajo depósito → Fuga.
- Peligro:Contaminación del agua dulce — Parada de emergencia — Riesgos para la seguridad.
- Diagnóstico:Presencia de gotas de agua salada en la salida de agua dulce, o fugas visibles en las juntas.
6. Reducción de la eficiencia térmica de todo el sistema
→ ¿Por qué ocurre?
Una combinación de menor transferencia de calor y mayor consumo de energía.
- Riesgo:Reducción de la vida útil del equipo y aumento de los costes de mantenimiento.
- Diagnóstico:Calcular la eficiencia térmica = (agua dulce producida × ΔH) / consumo de vapor; una reducción superior al 15 % indica la necesidad de realizar un lavado.
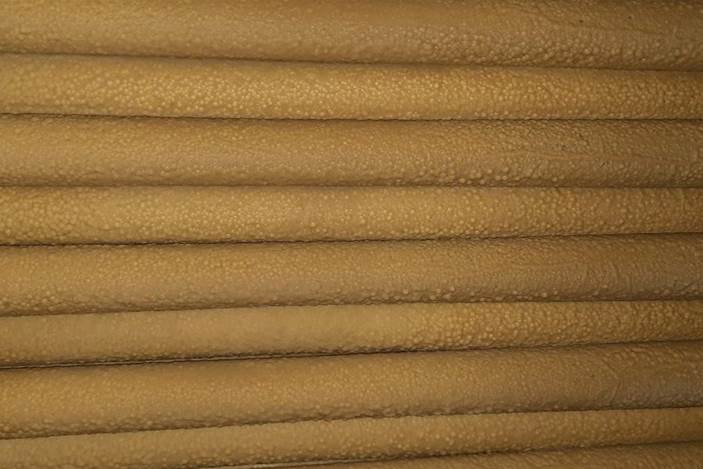
Sedimento en el interior de la planta desalinizadora MED antes de la eliminación de sedimentos.
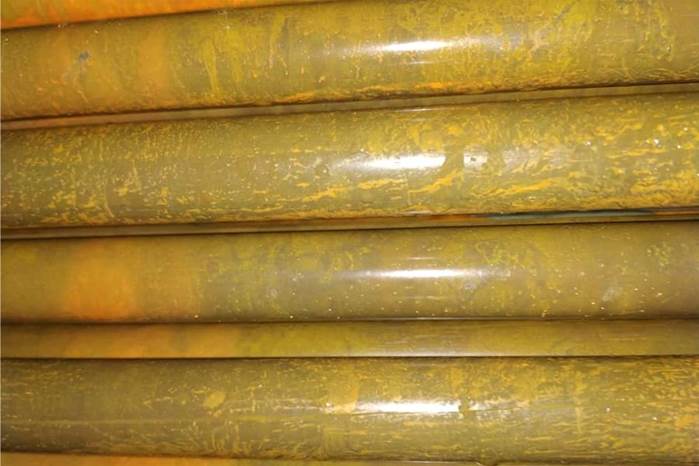
Tras la eliminación de sedimentos y el lavado químico de la planta de desalinización MED
¿Cómo identificar el tipo de sedimento en sistemas MED?
Los sedimentos comunes en sistemas MED son:
Tipo de sedimento | Origen | Apariencia | Método de diagnóstico |
Carbonato de calcio (CaCO₃) | Dureza del agua + pH elevado | Blanca, quebradiza | Disolver en ácido — burbujas de CO₂ |
Sulfato de calcio (CaSO₄) | Sulfato + Calcio | Blanco/amarillo, muy duro | Insoluble en HCl — requiere análisis por DRX |
Hidróxido de magnesio (Mg(OH)₂) | Magnesio + pH > 10,5 | Blanco, de consistencia gelatinosa | Se disuelve en ácido — sin burbujas |
Sílice (SiO₂) | Sílice soluble | Vidrio, muy duro | Necesidad de análisis SEM-EDS |
Advertencia:
El uso de un agente desincrustante inadecuado (por ejemplo, un ácido fuerte para depósitos de sílice) puede provocar corrosión en los metales en lugar de limpiarlos.
Solución práctica: Abrizan Industrial Research Company — Diagnóstico preciso y limpieza especializada de sistemas MED
Si ha observado uno o más de los síntomas anteriores, es necesaria una acción inmediata. Abrizan Industrial Research Company, respaldada por su experiencia en campo, laboratorios especializados y un equipo técnico experto, ofrece dos soluciones:
Opción 1: Lavado químico realizado por el equipo experto de Abrizan (recomendado para sistemas de gran tamaño)
✅Pasos de implementación:
1. Toma de muestras de sedimentos en el sitio del proyecto
2. Análisis de laboratorio (DRX, MEB, ICP) en menos de 72 horas
3. Formulación del producto específico Mitreh según el tipo de sedimento
4. Lavado realizado por un equipo especializado con equipos específicos (Visita al sitio por parte de Abrizan)
5. Informe de rendimiento antes y después del lavado + análisis ICP de las aguas residuales
Ventajas:
- No requiere experiencia interna
- Ejecución segura y controlada
- Restauración garantizada del rendimiento inicial
Algunos proyectos reales del equipo de Abrizan:
- Eliminación de sedimentos en planta desalinizadora, Refinería 12, Complejo de Gas South Pars
- Eliminación de sedimentos en planta desalinizadora MED, Refinería 3, Asaluyeh
- Lavado de planta desalinizadora MED, Refinería 7, Complejo de Gas South Pars
Opción 2: Obtención de la guía de ejecución y el producto Mitreh (Para equipos locales con experiencia técnica)
✅Servicios:
Envío de muestra de sedimento → Análisis gratuito → Propuesta de formulación
Envío del manual de implementación (en persa) que incluye:
- Dosificación precisa
- Cronograma de lavado
- Control de parámetros (pH, temperatura, caudal)
- Método de neutralización y eliminación de aguas residuales
Suministro de productos Mitreh:
- Antincrustante especial para sistemas térmicos de desalinización de agua
- Antincrustantes especiales para aguas de alta y baja dureza
- Antincrustantes especiales para aguas salobres
- Antincrustantes especiales para agua de mar
- Antincrustantes alcalinos
- Antincrustantes especiales para aguas que contienen compuestos como hierro, azufre, bromo, fluoruro, etc.
Ventajas:
- Control total del proceso por parte del equipo local
- Reducción de costos de envío
- Flexibilidad en la programación
Lista de verificación rápida: ¿Su sistema MED necesita un lavado? Evalúe el estado de su sistema en 30 segundos:
✅¿Ha aumentado el consumo de vapor más de un 10 %?
✅¿Ha disminuido la producción de agua dulce más de un 10 %?
✅¿Ha aumentado la temperatura de la salmuera a la salida de los efectos primarios?
✅¿Oscila la presión en las cámaras de evaporación?
✅¿Se han observado fugas o contaminación en el agua de salida?
✅¿Han pasado más de 6 meses desde la última limpieza química?
Si respondió «Sí» a 2 o más puntos, ¡su sistema necesita una limpieza química urgente!
¿Qué hacer? — Siguientes pasos
- Si cuenta con un equipo interno especializado:
- Solicite un análisis de muestras de sedimentos y una guía de implementación.
- Si necesita un equipo profesional para la implementación:
- Solicite un equipo especializado en purgas, totalmente equipado.
- Si desea obtener más información:
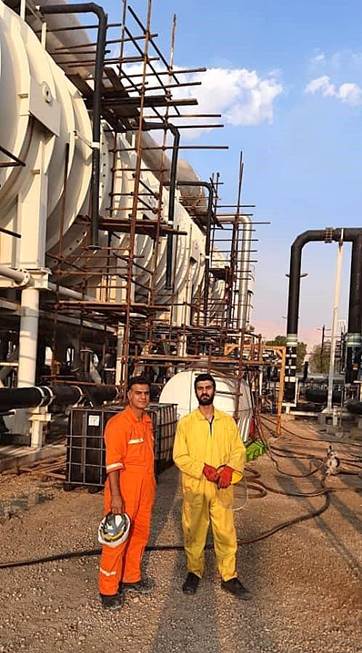
Equipo operativo de Abrizan realizando el lavado químico de una unidad MED en una refinería
✅ Resumen final:
La sedimentación en una planta desalinizadora MED es un enemigo silencioso, pero sus señales de alerta son muy claras. Detectarla a tiempo, identificar con precisión el tipo de sedimento y realizar lavados programados permite evitar elevados costos energéticos, paradas en la producción y riesgos para la seguridad. (Control de sedimentos)
Abrizan Industrial Research Company, a través de su marca Mitreh y respaldada por un laboratorio especializado, formulaciones propias y un equipo profesional, está preparada para aumentar la eficiencia de su sistema, reducir los costos operativos y duplicar la vida útil de sus equipos.
compartir :
¿Por qué los sistemas industriales necesitan anticongelante/refrigerante en verano?
1405/03/02Pasos para la limpieza química de torres de refrigeración: guía de implementación
1405/02/07Tipos de sedimentos en sistemas de ósmosis inversa y métodos para identificarlos.
1405/02/05Beneficios de utilizar soluciones especializadas de Abrizan Company para MED
1404/12/09
Artículos relacionados
Beneficios de utilizar soluciones especializadas de Abrizan Company para MED
Reduzca la corrosión, prevenga la acumulación de incrustaciones y aumente la eficacia de la desinfección química con las soluciones especializadas de Mitreh. Formulaciones personalizadas para desafíos químicos específicos.
¿Por qué está prohibido el uso de ácidos comunes en la limpieza de calderas? (Peligro de explosión y corrosión)
El uso de ácido clorhídrico en la limpieza de calderas provoca corrosión severa y riesgo de explosión. Con la solución especializada de Mitreh Abrizan, podrá desincrustar de forma segura sin dañar el metal. Consulta gratuita.
Lavado químico frente a mecánico en MED: ¿qué método es mejor?
¿Qué método es mejor para la limpieza de dispositivos médicos? Comparativa técnica, costes y riesgos de la limpieza química frente a la mecánica.
¿Cuándo es el mejor momento para realizar el lavado de una planta de desalinización térmica?
Indicadores de la necesidad de lavado de plantas de desalación térmica (MED/MSF) + Guía para la toma de decisiones basada en datos.

Desafíos comunes en el mantenimiento de plantas desalinizadoras y soluciones prácticas
6 desafíos clave en el mantenimiento de plantas desalinizadoras asociadas a centrales eléctricas + soluciones prácticas para prevenir interrupciones en la generación de energía.
Tipos de depósitos y corrosión en intercambiadores de calor y métodos de identificación
Una guía exhaustiva para identificar depósitos de corrosión por carbonato de calcio, sulfato, sílice, óxido de hierro y MIC en intercambiadores de calor mediante métodos de DRX y MEB.
Guía paso a paso para la limpieza química de calderas: ejecución profesional y segura
Guía paso a paso para la limpieza química de calderas conforme a las normas ASME, desde la parada del sistema hasta la pasivación final. Ejecución segura y eficaz.
Señales de advertencia que indican la necesidad de una limpieza química del intercambiador de calor.
¿Ha perdido eficiencia su intercambiador de calor? 5 señales de alerta (aumento de temperatura, disminución del ΔT, alta presión, fugas, mal olor) + lista de verificación para un diagnóstico rápido.
Envía tu opinión
Tu dirección de correo electrónico no será publicada.